Độ nhám bề mặt ống thép: Ra, Rz và ý nghĩa ứng dụng
News Details
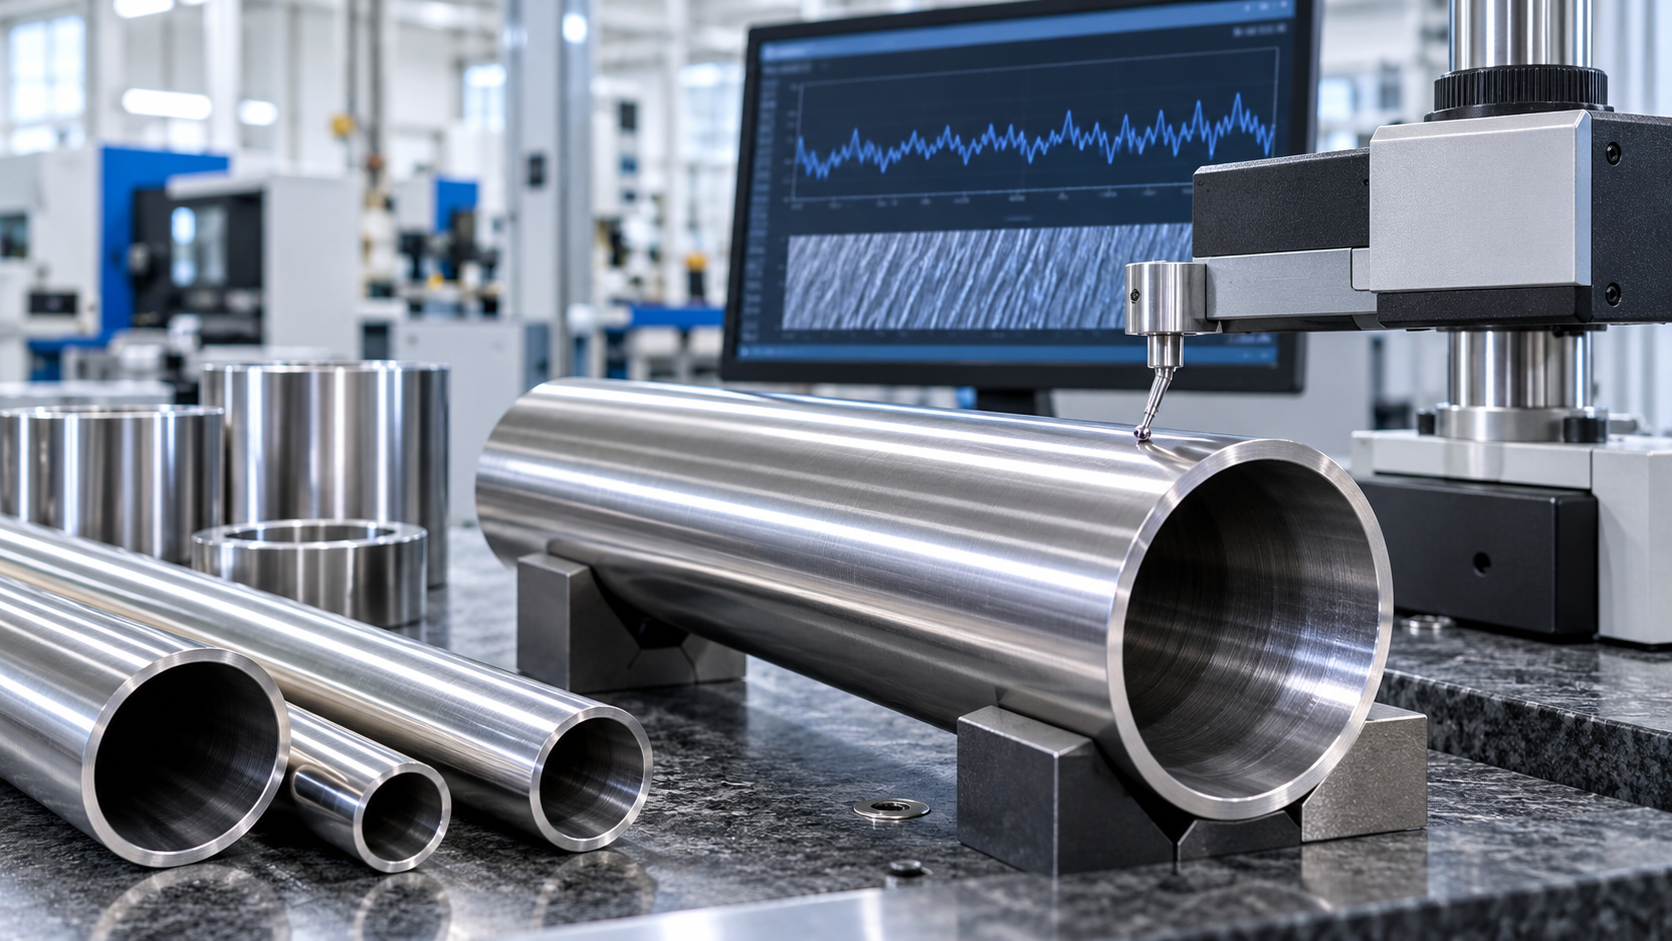
Độ nhám bề mặt ống thép trông có thể giống như một chi tiết nhỏ. Tuy nhiên, nó có ảnh hưởng trực tiếp đến niêm phong, ma sát, giữ dầu, hao mòn, tiếng ồn và tuổi thọ dịch vụ. Đối với người mua các sản phẩm ống thép chính xác, chất lượng bề mặt thường quan trọng không kém so với dung sai kích thước, độ thẳng và cấp vật liệu.
Điều này đặc biệt đúng đối với ống xi lanh thủy lực. Bề mặt bên trong phải làm việc với các con dấu piston dưới áp lực. Nếu bề mặt quá thô ráp, nó có thể cắt niêm phong và gây rò rỉ. Nếu quá mượt, nó có thể không giữ đủ màng dầu. Kết quả là, xi lanh có thể mặc nhanh hơn hoặc làm việc kém mượt mà hơn.
FAKESI sản xuất ống thép chính xác, ống thép liền mạch, ống trục truyền động PTO và ống thép đặc biệt cho sử dụng thủy lực, khí nén, nông nghiệp, ô tô và máy móc. Trong các lĩnh vực này, độ nhám bề mặt của ống thép không chỉ là một con số trên một bản vẽ. Đó là một phần chính của hiệu suất sản phẩm.
Độ nhám bề mặt ống thép là gì?
Độ nhám bề mặt mô tả các đỉnh và thung lũng nhỏ trên bề mặt ống. Các dấu hiệu này có thể đến từ cán nóng, vẽ lạnh, gia công, honing, trượt, đánh bóng hoặc các bước hoàn thiện khác.
Với mắt, một ống có thể trông mượt mà. Chưa đo, bề mặt có thể hiển thị sự khác biệt vi mô rõ ràng. Những sự khác biệt này ảnh hưởng đến cách các ống liên hệ với con dấu, vòng bi, ống lót, dầu, mỡ hoặc các bộ phận kim loại khác.
Đối với ống thép, độ nhám bề mặt có thể được đo trên đường kính bên ngoài, đường kính trong hoặc cả hai. Bề mặt chính phụ thuộc vào việc sử dụng cuối cùng. Ví dụ, lỗ khoan của một ống xi lanh thủy lực thường quan trọng hơn so với bề mặt bên ngoài. Tuy nhiên, một bề mặt bên ngoài có thể quan trọng hơn đối với các ống được trang bị trong vỏ nhà ở hoặc gia công sau giao hàng.
Ra: Giá trị độ nhám thông thường
Ra là một trong những giá trị độ nhám bề mặt phổ biến nhất. Nó cho thấy độ nhám trung bình trên một chiều dài đo. Nói một cách đơn giản, Ra mang lại một ý tưởng chung về độ trơn hoặc độ nhám của một bề mặt là như thế nào.
Ra thấp hơn thường có nghĩa là bề mặt mượt hơn. Ra cao hơn có nghĩa là bề mặt thô ráp hơn. Vì nó dễ hiểu và được sử dụng rộng rãi, nhiều bản vẽ bao gồm Ra là yêu cầu hoàn thiện bề mặt chính.
Tuy nhiên, Ra là một giá trị trung bình. Do đó, nó có thể không hiển thị các vết trầy xước sâu hoặc các đỉnh sắc nét đủ rõ ràng. Hai bề mặt có thể có cùng Ra nhưng hoạt động khác nhau trong việc sử dụng thực tế. Đây là lý do tại sao người mua và kỹ sư cũng có thể kiểm tra RZ.
Rz: Độ nhám đỉnh-và-thung lũng
Rz đo sự khác biệt chiều cao giữa các đỉnh bề mặt và các thung lũng trong khu vực đo. Nó mang lại một cái nhìn tốt hơn về hồ sơ bề mặt, đặc biệt là khi các đỉnh sắc nét hoặc các rãnh sâu hiện diện.
Điều này quan trọng vì các đỉnh sắc nét có thể làm hỏng các con dấu. Các thung lũng sâu có thể giữ dầu, nhưng chúng cũng có thể bẫy bụi bẩn hoặc tạo ra các vùng tiếp xúc yếu. Vì vậy, RZ giúp các kỹ sư hiểu nhiều hơn độ mượt tổng thể.
Đối với một ống xi lanh thủy lực, Ra và Rz thường được xem xét cùng nhau. Ra cho thấy kết thúc trung bình. Rz cho thấy mức độ của hồ sơ bề mặt. Cùng nhau, chúng mang lại một bức tranh rõ ràng hơn về cách ống sẽ hoạt động.
Tại sao độ nhám lại quan trọng trong các ống xi lanh thủy lực
Một ống xi lanh thủy lực phải hỗ trợ chuyển động piston trơn tru dưới áp lực. Lỗ trong làm việc chống lại các con dấu trong mỗi cú đánh. Vì vậy, độ hoàn thiện bề mặt ảnh hưởng đến cả hiệu quả và tuổi thọ.
Nếu lỗ khoan quá thô ráp, môi con dấu có thể mặc nhanh. Điều này có thể dẫn đến rò rỉ dầu, mất áp lực và thời gian chết. Trong thiết bị nặng, ngay cả một vấn đề rò rỉ nhỏ cũng có thể dừng lại một hệ thống đầy đủ.
Nếu lỗ khoan quá mượt, bề mặt có thể không giữ được màng dầu ổn định. Không có đủ màng dầu, ma sát có thể tăng lên. Sau đó, con dấu có thể nóng lên, dính hoặc mặc không đều.
Vì vậy, bề mặt tốt nhất không phải lúc nào cũng là bề mặt mượt nhất. Thay vào đó, đó là bề mặt phù hợp với vật liệu con dấu, mức áp suất, tốc độ hành trình và môi trường làm việc.
Độ nhám và ma sát
Độ nhám bề mặt có liên hệ chặt chẽ với ma sát. Một bề mặt thô ráp tạo ra nhiều điểm tiếp xúc hơn. Kết quả là, các bộ phận trượt có thể cần nhiều lực hơn để di chuyển. Điều này có thể giảm hiệu quả hệ thống.
Đồng thời, một số vi mô có kiểm soát có thể giúp giữ chất bôi trơn. Điều này hữu ích trong các bộ phận thủy lực và cơ khí vì màng dầu giảm tiếp xúc kim loại trực tiếp với kim loại hoặc kim loại để kim loại.
Do đó, kiểm soát độ nhám là về sự cân bằng. Các nhà sản xuất phải tránh các đỉnh có hại trong khi giữ một bề mặt có thể hỗ trợ bôi trơn ổn định.
Độ nhám và kháng mòn
Mặc thường bắt đầu từ bề mặt. Nếu bề mặt ống có vết trầy xước, quy mô, hố hoặc các điểm cao sắc nét, các khu vực này có thể trở thành điểm bắt đầu cho thiệt hại.
Trong một ống thép chính xác, kết thúc bề mặt ổn định giúp giảm hao mòn sớm. Nó cũng giúp ống làm việc có thể dự đoán được hơn với các con dấu, bushings và các bộ phận giao phối.
Đối với các thành phần quay hoặc trượt, kết thúc bề mặt kém có thể gây ra tiếng ồn, nhiệt và rung động. Theo thời gian, điều này có thể rút ngắn tuổi thọ của toàn bộ hội đồng. Do đó, kiểm soát độ nhám giúp bảo vệ cả ống và các bộ phận xung quanh.
Độ nhám và nguy cơ ăn mòn
Độ nhám bề mặt cũng có thể ảnh hưởng đến ăn mòn. Bề mặt thô ráp có thể giữ độ ẩm, bụi bẩn hoặc dư lượng hóa học dễ dàng hơn. Trong một số môi trường làm việc, điều này có thể đẩy nhanh gỉ hoặc hố.
Một bề mặt mượt và sạch hơn thường dễ dàng bảo vệ bằng dầu, lớp phủ hoặc bao bì. Tuy nhiên, kết thúc cần thiết vẫn phụ thuộc vào việc sử dụng cuối cùng. Ví dụ, một ống sẽ được gia công sau khi giao hàng có thể không cần cùng độ hoàn thiện bề mặt như một thùng xi lanh thành phẩm.
Đây là lý do tại sao người mua nên giải thích ứng dụng một cách rõ ràng khi yêu cầu báo giá.
Các nhà sản xuất kiểm soát độ nhám bề mặt như thế nào
Độ nhám bề mặt được kiểm soát thông qua cả thiết kế quy trình và kiểm tra. Đối với các ống thép chính xác, một số bước có thể được sử dụng.
Vẽ lạnh có thể cải thiện độ chính xác kích thước và chất lượng bề mặt so với các ống hình thành nóng thô. Trong quá trình vẽ lạnh, ống được định hình qua dies và, trong một số trường hợp, qua một mandrel. Điều này giúp cải thiện tình trạng bề mặt bên trong và bên ngoài của ống.
Đối với các ống xi lanh thủy lực, việc honing hoặc trượt và cháy con lăn có thể được sử dụng để hoàn thiện lỗ khoan. Honing loại bỏ các lỗi bề mặt nhỏ và tạo ra một mẫu hatch chéo có kiểm soát. Skiving và roller burnishing có thể tạo ra một lỗ khoan trơn tru và ổn định với kiểm soát kích thước tốt.
Sau khi hoàn thành, các ống được kiểm tra bằng máy đo độ nhám bề mặt. Kiểm tra hình ảnh cũng rất quan trọng vì các vết trầy xước, vết lõm và dấu hiệu xử lý có thể ảnh hưởng đến hiệu suất thực ngay cả khi các giá trị độ nhám trung bình trông có thể chấp nhận được.
Ra và Rz nên phù hợp với ứng dụng
Không có một giá trị độ nhám duy nhất phù hợp với mọi ống. Quyền Ra và Rz phụ thuộc vào ứng dụng.
Đối với các ống xi lanh thủy lực, kết thúc lỗ khoan phải hỗ trợ tuổi thọ niêm phong, màng dầu và ổn định áp suất. Đối với xi lanh khí nén, chuyển động trơn tru và ma sát thấp có thể là mục tiêu chính. Đối với các ống trục truyền động ô tô và nông nghiệp, bề mặt bên ngoài có thể cần hỗ trợ hàn, phủ, cân bằng hoặc gia công.
Đối với nhà ở động cơ, các bộ phận khóa thông minh và các thành phần cơ khí chính xác, độ hoàn thiện bề mặt có thể ảnh hưởng đến độ chính xác và ngoại hình lắp ráp. Đối với các ống thép hình đặc biệt, yêu cầu bề mặt có thể thay đổi theo khu vực tiếp xúc và hình dạng hồ sơ.
Vì vậy, người mua không chỉ yêu cầu một ống mượt. Thay vào đó, họ nên xác định bề mặt đo, giá trị độ nhám và phương pháp kiểm tra.
Người mua nên đưa vào RFQ cái gì
Một RFQ rõ ràng giúp nhà sản xuất ống chọn tuyến sản xuất phù hợp. Nó cũng giúp tránh các vấn đề về chi phí và giao hàng.
Khi độ nhám bề mặt quan trọng, người mua nên cung cấp:
- Loại ống và cấp thép
- OD, ID và độ dày tường
- Dung sai bắt buộc
- Bề mặt được đo: ID, OD hoặc cả hai
- Giá trị Ra và RZ được yêu cầu
- Ứng dụng, chẳng hạn như ống xi lanh thủy lực hoặc phần được gia công
- Nhu cầu xử lý nhiệt
- Yêu cầu độ thẳng
- Bảo vệ bề mặt hoặc nhu cầu đóng gói
- Bản vẽ, tiêu chuẩn hoặc mẫu, nếu có
Ngoài ra, người mua nên nêu rõ liệu ống sẽ được sử dụng trực tiếp hoặc gia công sau đó. Điều này ảnh hưởng đến kết thúc và chi phí cần thiết.
FAKESI Giải pháp ống thép chính xác
FAKESI có hơn 30 năm kinh nghiệm trong sản xuất ống thép. Công ty cung cấp ống thép liền mạch, ống thép chính xác, ống trục truyền động PTO và ống thép hình đặc biệt tùy chỉnh.
Các sản phẩm của nó được sử dụng trong các xi lanh thủy lực, xi lanh khí nén, trục truyền động máy móc nông nghiệp, trục truyền động ô tô, ô tô và xe máy, khóa thông minh, nhà ở động cơ và máy móc kỹ thuật.
Với việc vẽ lạnh, hoàn thiện và kiểm soát chất lượng nghiêm ngặt, FAKESI hỗ trợ người mua B2B cần kích thước ổn định, chất lượng bề mặt đáng tin cậy và các giải pháp ống tùy chỉnh. Đối với các dự án mà độ nhám bề mặt ống thép là rất quan trọng, FAKESI có thể giúp xem xét ứng dụng và phù hợp với quy trình ống với hiệu suất được yêu cầu.
Phần kết luận
Ra và Rz là nhiều hơn số bề mặt. Chúng ảnh hưởng đến niêm phong, ma sát, bôi trơn, hao mòn và độ tin cậy dài hạn.
Đối với một ống xi lanh thủy lực, độ nhám bề mặt phù hợp giúp bảo vệ các con dấu và giảm rò rỉ. Đối với một ống thép chính xác được sử dụng trong gia công hoặc lắp ráp, nó giúp cải thiện sự phù hợp, hoàn thiện và tuổi thọ sản phẩm.
Do đó, người mua nên xác định độ nhám bề mặt trong giai đoạn đầu của quy trình tìm kiếm nguồn. Với các bản vẽ rõ ràng, các giá trị Ra và RZ chính xác và nhà sản xuất có kinh nghiệm như FAKESI, nó trở nên dễ dàng hơn để có được các ống thép hoạt động tốt trong điều kiện làm việc thực tế.


